

在自动化产线、工业机器人与户外储能等现代工业场景中,连接器不仅是电气信号与能量传输的节点,更是设备抵御振动、油污、电磁杂波与动态拉伸的第一道防线。与现场组装式连接器相比,M12成型式连接器通过“出厂前完成接线、预铸注塑成型”的一体化制造工艺,将连接器的可靠性基准提升到了工程级水准。
成型式连接器一旦完成注塑,其内部焊点与屏蔽层便成为不可维修的永久结构。这种“不可逆”的特性,决定了其核心制造工艺必须建立在极其严格的量化指标之上。本文围绕锁紧配合与接线工艺两条主线,剖析其锁紧机构、剥线准备、焊接窗口与屏蔽成型四大环节的关键参数与工程控制逻辑,并探讨这些工艺积累如何为典型工业工况赋能。
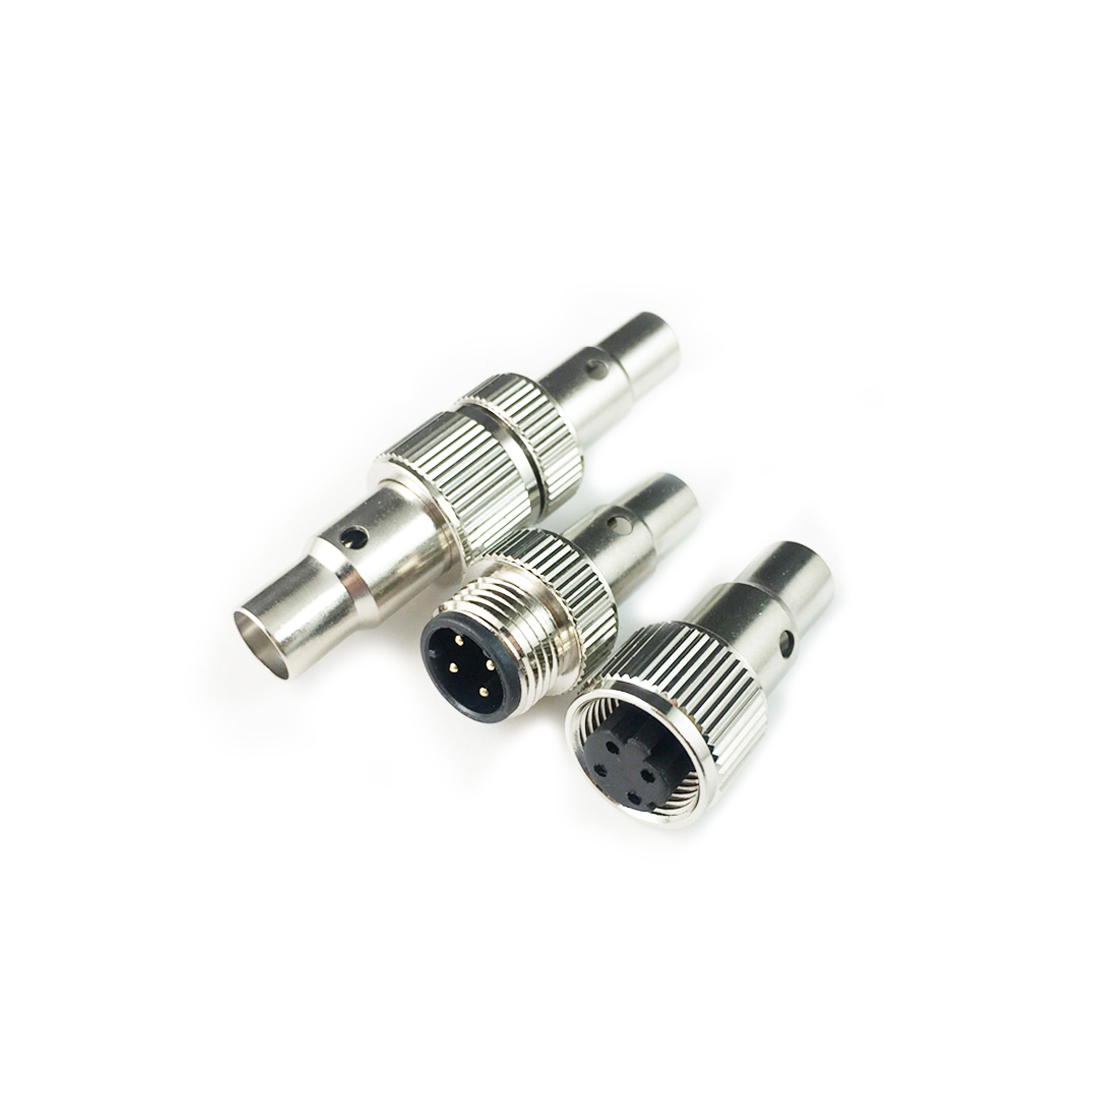
一、锁紧机制:螺纹啮合与密封压缩的量化控制
M12连接器的锁紧机构承担着“机械防脱”与“端面密封”的双重使命。现场常见因人工凭手感拧紧造成的滑丝损坏,或因拧紧不足引发的水汽渗漏与振动松脱,其根源均在于未建立受控的装配配合机制。
1. 螺纹配合与装配扭矩窗口
M12连接器采用符合 IEC 61076-2-101 规范的公称 M12×1.0 螺纹副,机械配合精度执行标准的 6g/6H 等级。螺纹公母端拧紧时的力矩控制直接决定了连接机构的抗疲劳寿命:
- 金属镀镍螺套:推荐紧固扭矩量化窗口为 0.8 ~ 1.2 N·m。在此区间内,螺纹副能够提供充足的轴向张力,同时将材料内部剪切应力控制在弹性极限内;其静态破坏扭矩阈值通常设计为 ≥2.0 N·m,确保在轻度超力矩操作下不发生滑牙。
- 工程塑料螺套:推荐紧固扭矩控制在 0.6 ~ 0.8 N·m,避免材料蠕变松脱。
- 防振锁紧机构:高端工业款型配置有金属波浪弹垫或内部自锁棘齿机构,其反向脱开力矩设计为拧紧力矩的 115% ~ 125%,利用棘齿的阻尼坡差对抗低频震动带来的自松现象。
2. 端面接触应力与密封圈压缩量
螺套拧紧产生的轴向位移,直接驱动连接器内部密封界面产生弹性变形:
- 压缩率量化:O型橡胶密封圈(氟橡胶 FKM 或丁腈橡胶 NBR)的径向截面线径压缩率需严格锁定在 20% ~ 30% 的弹性黄金区间。过小的压缩率(<15%)易受温差冷缩产生缝隙;过大的压缩率(>35%)会导致橡胶分子永久塑性形变,出现应力松弛失效。
- 面接触应力:在 1.0 N·m 的轴向预紧力传导下,端面密封面需建立 1.5 ~ 2.5 MPa 的接触应力。该压力足以隔绝常规工况下的高压水柱冲刷,达成稳定的 IP67/IP68 气密水密基准(满足水下 1 米、30 分钟无渗漏)。
二、焊线前置工艺:芯线处理与接触间距公差
在进入焊接工位前,线缆剥离、导体成型及配合间隙的公差控制,是保证高密度针脚(如 A-Code 8针、D-Code 4针)避免虚焊与短路的基础。
1. 导线剥切与损伤零容忍
成型式连接器内部安装空间极其狭小,必须依赖自动化切剥线机进行分段控制:
- 外护套开剥尺寸:外层护套剥离长度公差控制在 15.0 ± 0.5 mm,为屏蔽编织网翻折预留稳定的基准长度。
- 芯线绝缘剥头:单芯绝缘线剥头长度标准为 2.5 ~ 3.0 mm(公差 ±0.2 mm)。
- 导体无损伤控制:执行切断芯线单丝数等于 0 的判定标准,导体表面划伤率 <1%,严禁因剥线刀伤导致软铜丝在动态拉扯下断股。
2. 杯口充填与电气安全间距
- 线径与杯孔匹配:线芯横截面积(AWG 22 ~ AWG 26)占焊杯内孔容积截面的 50% ~ 75%。该比例既能让熔融焊料快速形成毛细填塞,又避免了芯线过大溢出杯口。
- 装配间隙:芯线底端距焊杯底部保留 0.2 ~ 0.5 mm 的微间隙,便于液态锡充分润湿底部接触面。
- 电气间隙控制:对于引脚间距密集的 8 芯接口,焊杯边缘之间的净几何间隙需维持在 ≥0.8 mm,确保在高湿度环境下依然具备优异的绝缘裕量。
3. 预浸锡(Tinning)柔性控制
多股软铜线在插入焊杯前需进行助焊剂涂敷与预浸锡:
- 预浸锡爬升高度严格限制在裸线长度的 70% ~ 80%,在绝缘护套切口处预留 0.5 mm 左右的未浸锡软铜段。
- 这一微小的留白设计,能有效阻隔液态助焊剂因毛细效应向护套内部渗透(虹吸现象),避免导线根部变硬发脆,从根本上解决线缆弯折时芯线根部疲劳脆断的隐患。
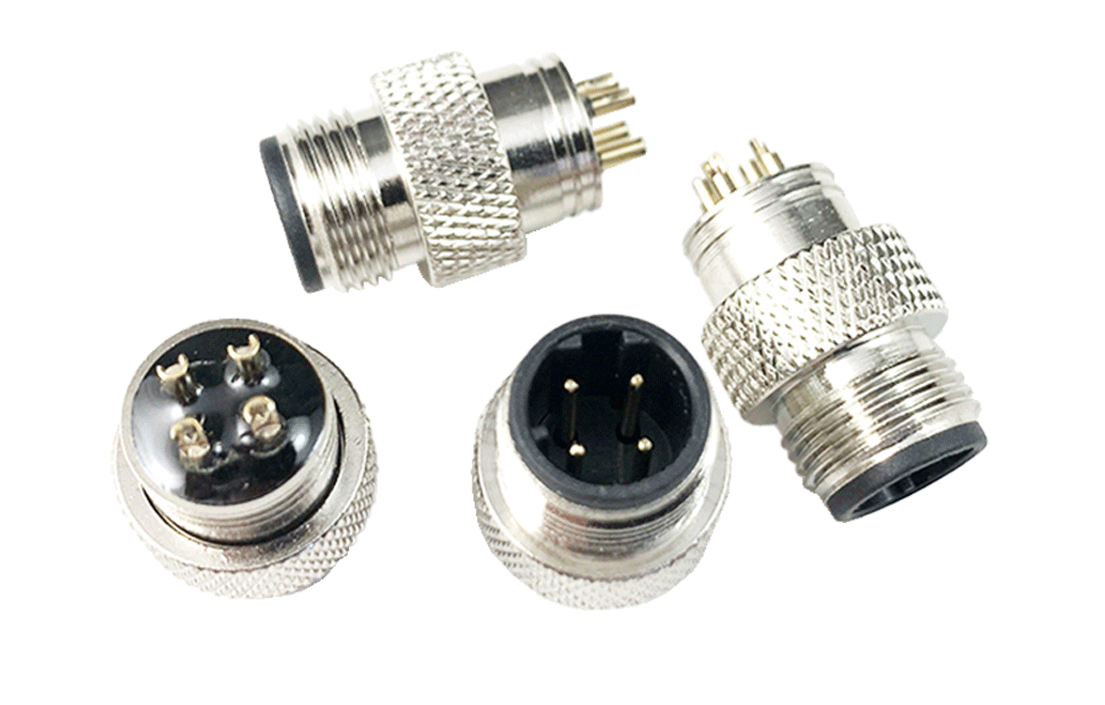
三、焊接参数窗口:热冲击控制与结合面冶金质量
M12连接器的针脚嵌合在热塑性工程塑料(如 PBT、PA66)胶芯中,焊接过程不仅是金属键合的过程,更是严格的热平衡控制过程。温度过低造成冷焊假焊,温度过高则会导致胶芯软化、插针位移歪斜。
1. 热输入控制窗口(以无铅 SAC305 为基准)
- 烙铁头/高频焊接控温:
- 高密小信号线(AWG 24 ~ AWG 26):温度设定在 350°C ± 10°C;
- 大线径电源线(AWG 20 ~ AWG 22):温度设定在 370°C ± 10°C。
- 受热驻留时间:单点熔焊时间严格限定在 1.5 ~ 2.5 秒之间(极限制程上限不得跨过 3.0 秒)。
- 基座形变阈值:焊接完成后,端子在胶芯基座中的轴向与径向位移偏移量须 ≤0.05 mm,确保公母插针在多芯对插时的插入力控制在规格范围内。
2. 焊点形貌与冶金润湿
- 焊杯内焊料饱满度须达到 100% 满填充,焊料与端子壁之间的润湿接触角 θ ≤30°,呈平滑凹面弯月形过渡,不得有尖峰、锡珠或孔洞。
- 常态绝缘性能检测:各焊点引脚间在 500 V DC 绝缘测试电压下,相间绝缘阻抗须 ≥100 MΩ。
3. 焊后机械抗拉拔与接触电阻增量
固化后的焊点需通过破坏性抽检与电气接触验证:
- 单点破断拉力:
- AWG 26 导线抗拉破断力:≥35 N
- AWG 24 导线抗拉破断力:≥50 N
- AWG 22 导线抗拉破断力:≥70 N
- 回路接触阻抗:端接处的接触电阻增量控制在 ≤5 mΩ,保证信号微毫伏级变化不失真。
四、屏蔽设计与注塑包封:内外兼顾的连续性保护
完成焊线工序后,半成品将进入屏蔽环压接与注塑包封工序,实现电气连续性与机械防护的闭环。
1. 360° 全周向金属屏蔽搭接
针对工业以太网(Profinet、EtherCAT)及工业总线高频干扰,成型式连接器采用金属套环的全周向压接方案:
- 编织覆盖率:适配线缆的镀锡铜丝编织屏蔽密度须 ≥85%。
- 屏蔽层端接工艺:剥开的编织层通过成型铜环进行 360° 均匀包裹并径向压接,压接保持力 ≥100 N。
- 高频搭接阻抗:金属外壳构件与线缆屏蔽层之间的端接转移阻抗(Transfer Impedance)在 10 MHz 频率下须 ≤10 mΩ/m,为信号回路建立完整的“法拉第笼”屏蔽罩。
2. 双色/两段式注塑成型
为了同时解决内部精密电连接防护和外部恶劣环境耐受,通常分两阶段完成封装:
- 第一道:内模低压热熔注塑(Low-Pressure Molding)
采用聚酰胺(PA)等热熔材料,注塑压力控制在低压区 1.5 ~ 3.0 MPa,熔胶温度 190 ~ 210°C。低压缓速成型能深入浸润每个针脚间隙并排除气泡,既起到二次绝缘固封作用,又避免高压冲击拉断焊点。 - 第二道:外模高压包封(High-Pressure Overmolding)
采用热塑性聚氨酯(TPU)或聚氯乙烯(PVC),在 30 ~ 60 MPa 的注塑压力下成型。TPU 材料具备出色的耐磨、耐油与抗撕裂性能。 - 网尾应力消除(Strain Relief, SR):
成型接头根部设计有一体式阶梯形网尾,长度通常设计为 20 ~ 28 mm。
该结构将线缆根部的点受力转化为渐变的面受力,保证注塑成品能够承受 ≥100 N 轴向拉力(持续 1 分钟位移 <1 mm),并在载荷 500 g、弯曲角度 ±90° 的极限摇摆测试下,具备 ≥10,000 次的弯折寿命。
五、场景赋能:量化工艺对典型工况的支撑
各项工艺控制参数不是孤立的试验室数据,而是最终投射到不同工业生产场景中,直接转化为现场的免维护与长期运行可靠性。
|
工业应用场景 |
现场严苛工况挑战 |
核心工艺应对手段 |
关键量化赋能指标 |
|---|---|---|---|
|
数控机床 与金属切削设备 |
高压水溶性切削液喷淋、主轴高速运转引发的持续机械高频振颤 |
金属螺套 0.8~1.2 N·m 扭矩锁死配合端面 1.5~2.5 MPa 压强;外模 TPU 整体无缝封装 |
根除毛细渗漏,实现静态 IP67/IP68 密封; 在 10~500 Hz 振动下锁紧扭矩衰减率 <10% |
|
机器人关节与 AGV 拖链布线 |
往复动态牵拉、三维扭转、数百万次交变弯折应力集中在线缆接头根部 |
零断股剥线技术 + 焊点根部 0.5 mm 防虹吸软线段 + 20~28 mm 渐变网尾注塑 |
消除焊杯剪切应力集中,满足 ≥10,000 次极 限摇摆与数百万次拖链弯曲,芯线零断折 |
|
IO-Link 总线与高频视觉通信 |
变频调速电机、大功率伺服启停产生的毫秒级尖峰电磁干扰(EMI) |
360° 均匀压接屏蔽环 + 焊点低阻抗浸润(回路阻抗增量 ≤5 mΩ) |
转移阻抗 ≤10 mΩ/m,构建低阻抗电磁回流路径,杜绝现场总线通信丢包与误码 |
结语
M12成型式连接器的工业价值,是将高度复杂的微观制造控制。从 0.8 ~ 1.2 N·m 的微观锁紧应力,到 1.5 ~ 2.5 秒的焊接热平衡窗口,再到 10 mΩ/m 的转移阻抗与注塑网尾的应力释放。固化在每一个出厂连接线上。正是这种在制造端以确定性参数控制应对使用端不确定工况的设计理念,使其成为工业自动化与高可靠互连领域坚实的底层基石。

